


Hjem · Nyheder · Industri nyheder · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
Industri nyheder
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19Inden en enkelt plastpellet kommer ind i en støbepresse, har en bilinteriørkomponent, såsom instrumentpanelrammen, allerede fået omkring fire hundrede timers opmærksomhed på værktøjsdesign og bearbejdning. Formen bestemmer alt nedstrøms: cyklustid, dimensionsstabilitet, overfladeudseende og pålidelighed i højvolumen montage. Denne artikel følger hele kæden, fra den første CAD-gennemgang til prøvebilledet, der frigiver værktøjet til produktion.
Sådan fremstilles sprøjtestøbeforme af plastikdele til biler: rækkefølgen
Hver indvendig form, uanset køretøjsprogram, følger den samme sekvens: gennemgang af deldesign, formlayout, stålforberedelse, CNC- og EDM-bearbejdning, benchning og samling, polering og teksturering, derefter afprøvning og dimensionsfrigørelse. Ordren er ikke valgfri; hvert trin bygger på det foregående.
En stor indvendig form som f.eks instrumentpanelramme sprøjtestøbeform tager typisk tolv til atten uger fra designstart til første produktionsdele. En mindre komponent, såsom et gearskiftebeslag eller et højttalercover, kan leveres på otte til ti uger.
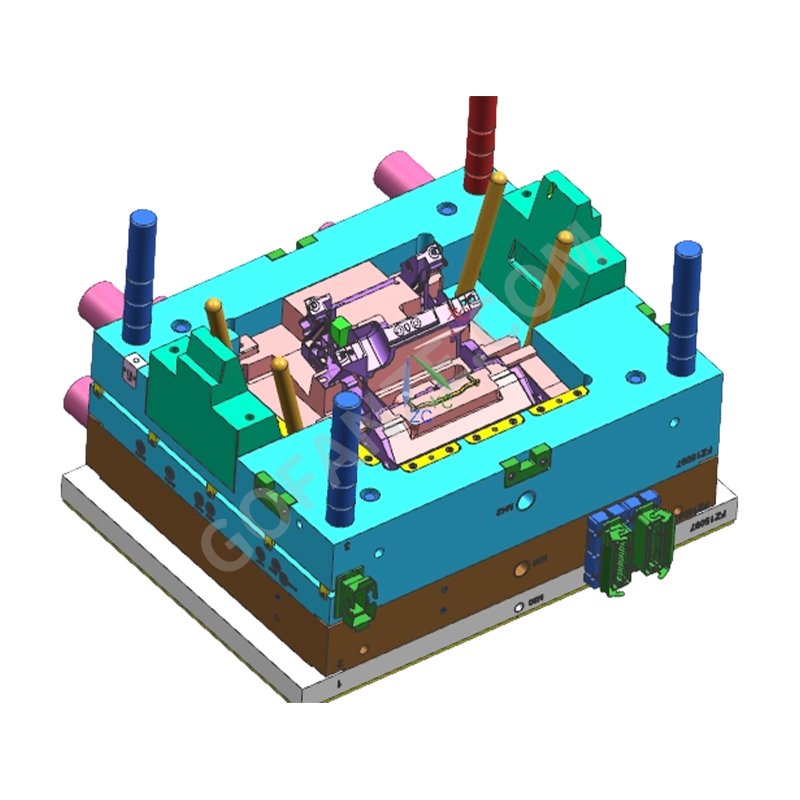
 Engros Instrument Panel Frame Injection Mold Leverandører, Firma, Eksportør Fanze T&M (Jiashan) Co., Ltd. er Kinas engrosleverandør af instrumentpanelrammesprøjtestøbeform, firma, eksportør, denne produktlinje sp... Se produkt →
| Scene | Nøgleaktiviteter | Typisk varighed |
|---|---|---|
| Designgennemgang og DFM | Trækvinkel, portposition, svind, vægtykkelse | 1-2 uger |
| Formlayout og detaljedesign | Kølekredsløb, slæder, løftere, udkastsystem | 1-2 uger |
| Stålforberedelse og grovbearbejdning | Pladeindkøb, groft fræsning | 2-3 uger |
| Finbearbejdning og EDM | 3D hulrumsfinish, skarpe indvendige hjørner, skær | 3-4 uger |
| Benching, polering og teksturering | Fitting, SPI finish, kemisk kornætsning | 1-2 uger |
| Afprøvning, modifikation og frigivelse | Procesvindue, CMM-tjek, indledende produktionsdele | 1-3 uger |
Design til fremstilling starter med delens geometri
En form kan ikke bygges ud fra deltegningen alene. Værktøjsteamet kører først en design-for-fabrikationsgennemgang, der kontrollerer trækvinkler, vægtykkelseskonsistens, portposition og udkastningspunkter. Indvendige dele er ubarmhjertige: En uudviklet lodret væg kan umuliggøre udkastning, en lokalt tyk sektion kan skabe synkemærker, og en dårligt placeret låge kan efterlade svejselinjer præcis, hvor kunden vil se dem. DFM-fasen bør også låse formstålstørrelsen, hotrunner-layoutet og målcyklustiden. Materiale- og geometribeslutningerne er dækket mere detaljeret i vores vejledning vedr automotive interiør plastdele sprøjtestøbeform design principper og materialevalg .
Layout for port, løber og køling
Hot runner-systemer er standard i bilinteriørværktøjer, fordi de tillader præcis flerpunktsport, mens de eliminerer kolde løbere fra den støbte del. Afkøling er lige så afgørende. Kanaler er typisk 8 til 12 mm i diameter, placeret omkring to kanaldiametre fra hulmuren. Et velafbalanceret kølelayout forkorter cyklustiden og forhindrer vridning på lange dele som f.eks centerstabel bærer sprøjtestøbeform , hvor ujævn varmefjernelse udmønter sig direkte i vrid og bøjning.
 Engros Center Stack Carrier Injection Mold Leverandører, Firma, Eksportør Fanze T&M (Jiashan) Co., Ltd. er Kinas engrosleverandør af centerstabel-bærersprøjtestøbeform, firma, eksportør, centerkonsol-bh... Se produkt →
Slides, Lifters og interne handlinger
En moderne interiørform åbner sjældent som et simpelt to-pladet værktøj. Underskæringer på delen - monteringsclips, snappasninger, ventilationslameller og dæmpede kassemekanismer - kræver skydere og løftere. Sliderne bevæger sig vinkelret på åbningsretningen, drevet af vinklede stifter eller hydrauliske cylindre. Løftere håndterer indvendige underskæringer og frigiver delen, når ejektorsystemet bevæger sig. Antallet af handlinger påvirker ikke kun værktøjsprisen, men også vedligeholdelsesplanen, fordi enhver bevægelig komponent er en potentiel kilde til flash eller slid.
Stålvalg bestemmer værktøjets levetid og overfladekvalitet
Indvendige støbeforme til biler kører lange produktionskampagner, så valget af støbestål er foretaget før skæringen begynder. Forhærdet stål af P20-typen ved ca. 36–40 HRC er almindeligt til korte og mellemstore serier, mens H13 hærdet til 48–52 HRC er specificeret til højvolumenværktøjer eller glasfyldte harpikser. Til hulrum, der skal acceptere finkornet ætsning eller spejlpolering, foretrækkes rustfrit værktøjsstål, fordi det modstår korrosion fra kølevand og støbegasser.
Kavitetsstål til klasse A overflader
Den synlige side af delen - panelet føreren ser under forruden eller på konsollen - er dannet af hulrummets stål. Denne overflade kræver en defineret poleringskvalitet, normalt SPI A-2 eller finere, før en kemisk korntekstur påføres. Enhver porøsitet eller slibemærke i hulrummet gentages på hver støbt del.
Kernestål og slidkomponenter
Kernehalvdelen af formen bærer den indvendige geometri: ribber, nasser og fastgørelsespunkter. Denne side tager mere udstødningskraft og ser mest kontakt med bevægelige komponenter. Slidfaste skær og hærdede slidplader placeres overalt, hvor glidende stål møder stål, og det er også her, vedligeholdelsesteamet vil se først, efter at et værktøj har kørt flere hundrede tusinde cyklusser.
Præcisionsbearbejdning af kernen og hulrummet
Bearbejdning starter med groft fræsning, der fjerner hovedparten af materialet, og går derefter til højhastigheds-bearbejdning af 3D-overfladen. Tre bearbejdningsprocesser tegner sig for næsten alle indvendige formfunktioner.
| Proces | Typisk brug i indvendig formfremstilling | Geometrisk styrke |
|---|---|---|
| CNC fræsning | 3D-hulrum, kerner, glidelegemer | Fritformede overflader i bulkstål |
| Synke EDM | Ribbebunde, firkantede hjørner, teksturerede hulrum | Skarpe indvendige hjørner, som fræsere ikke kan nå |
| Tråd EDM | Indsæt emner, ejektorhuller, portslidser | Lige gennem præcisionsprofiler |
Under elektrodeskæring og EDM-finishing overføres delens geometri til hærdet stål med et niveau af repeterbarhed, som mekanisk skæring alene ikke kan tilbyde. Den fine lamelstabel af en automotive klimaanlæg udluftning plastdele injektion støber er f.eks. normalt EDM-behandlet, fordi bladslidserne er for smalle til en pindfræser og for skarpe til et konventionelt poleret hulrum.
 Engros Automotive Air Conditioning Vent Plastic Dele Injection Mold Leverandør Fanze T&M (Jiashan) Co., Ltd. Er Kinas engrossalg af klimaanlæg til biler til biler, plastdele, sprøjtestøbeleverandører, firma, eksport... Se produkt →
Montering, benching og overfladebehandling
Benching er hvor de bearbejdede komponenter bliver et arbejdsredskab. Montører matcher kernen og hulrummet, indstiller glideafstande, juster ejektorstifterne og juster skillelinjen, indtil den lukker uden synlig uoverensstemmelse. På en indvendig del, endda et skillelinjetrin af 0,05 mm er nok til at generere klager på et panel, der sidder i almindelig visning.
Efter montering poleres hulrummet til den specificerede SPI-kvalitet og, når det er nødvendigt, kemisk ætset for at frembringe en læderstruktur eller børstet tekstur. Teksturering udføres efter polering, fordi ætsningsprocessen kun modificerer det øverste lag af stål. Denne kombination af polering og ætsning er det, der giver interiørtrim dets ensartede udseende på tværs af tusindvis af støbte dele.
Skimmelprøve, dimensionsvalidering og frigivelse
Den færdige form er monteret på en sprøjtestøbemaskine i produktionsskala til afprøvning. Smeltetemperatur, injektionshastighed, holdetryk og afkølingstid varieres på en kontrolleret måde for at finde et procesvindue, der leverer ensartet delvægt, ingen korte skud og ingen flash. Kortskudsforsøg med den faktiske harpiks viser flowfronten og bekræfter port- og udluftningsadfærd, før fulde skud evalueres.
Hver prøvedel måles i forhold til CAD-modellen, normalt ved CMM eller hvid-lys-scanning. Indvendige monteringspunkter holder ofte tolerancer på ±0,05 mm eller tættere , fordi delen skal passe sammen med tilstødende komponenter under en fast samlingssekvens. Når kritiske dimensioner forbliver stabile på tværs af på hinanden følgende kørsler, er formen godkendt til serieproduktion.
For købere, der vurderer instrumentbrætværktøj, er acceptkriterierne beskrevet i vores guide til at vælge bilinteriør plastsprøjtestøbning til instrumentbrætprogrammer forklare, hvad der skal tjekkes i prøvedele, fra vægtykkelsesfordeling til overfladekvalitet.
Hvad en støbeformleverandør bør bringe til et interiørprogram
En indvendig form er ikke en handelsvare; det er et langtidsholdbart aktiv, der bestemmer delomkostningerne i årevis. Leverandøren skal kunne demonstrere IATF 16949 certificering , intern bearbejdning med CNC, EDM og wire cut-kapacitet og praktisk erfaring i samme komponentkategori. Fanze T&M, en formbygger og formemaskine, der har fungeret siden 2005 i Jiashan, Kina, kombinerer netop denne struktur: produktudviklingsgennemgang, formdesign, formfremstilling, sprøjtestøbning og efterstøbningstryk og -montering i én facilitet. Denne kombination forkorter korrektionsløkker, fordi holdet, der skærer hulrummet, også kører støbeforsøgene og ser delene under produktionsforhold.
Når du sammenligner leverandører, skal du kigge efter referencedele, der allerede kører i den samme plastikfamilie - fyldt PP til store indvendige bærere, PC/ABS til dekorative beslag, PA66 til strukturelle beslag - og for en dokumenteret frigivelsesprocedure, der dækker dimensionsrapporter, materialecertificeringer og procesparametre. Et værktøj, der er blevet bevist med den faktiske produktionsharpiks, er mere værd end et værktøj, der blot var CNC-skåret til CAD-filen. De vigtigste kvalifikationer, der skal verificeres, er:
- IATF 16949 certificering and a documented quality system.
- In-house CNC, EDM og wire cut-kapacitet i stedet for fuldt outsourcet bearbejdning.
- Gennemprøvede referencedele i samme harpiksfamilie og lignende kompleksitet.
- En frigivelsesprocedure, der inkluderer dimensionsrapporter, materialecertifikater og procesparametre.
For et bredere overblik over, hvordan deledesign og fremstillingsbeslutninger interagerer, injektionsplastikdele komplet guide til design og fremstilling er en nyttig reference under tidlig projektplanlægning.
Fra den første svindberegning til den endelige dimensionsrapport laves sprøjtestøbeforme til indvendige plastdele til biler gennem en kontrolleret kæde af design-, bearbejdnings-, monterings- og valideringsbeslutninger. Formen bestemmer delens kvalitet før pressen overhovedet lukker for første gang . Købere, der forstår den kæde, kan vurdere tilbudte leveringstider, udfordre manglende procestrin og vælge en leverandør, der behandler den indvendige form som et produktionssystem frem for en stålblok.
Kategorier
Produktkategori
-
Printerkomponenter og -dele
-
To-farvet plastik komponent & værktøj
-
Multi-vejs stik i plast
-
Gevind sprøjtestøbt plastdel
-
Indsprøjtningsdele til husholdningsapparater
-
Sprøjtestøbeform til robotskal
-
Højglans gennemsigtig pc-sprøjtestøbeform
-
Motorcykelbeklædning og karrosseri plastsprøjtestøbeform
-
EV Ladebunke plast sprøjtestøbeform
-
Bil ledningsnet
-
Automotive interiør plastdele sprøjtestøbeform
Relateret tag
-
Automotive Air Vent Plastic Dele Injection Mold
Automotive Dashboard Plast Dele Injection Mold
wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts


- Automotive interiør plastdele sprøjtestøbeform
- Bil ledningsnet
- EV Ladebunke plast sprøjtestøbeform
- Motorcykelbeklædning og karrosseri plastsprøjtestøbeform
- Højglans gennemsigtig pc-sprøjtestøbeform
- Sprøjtestøbeform til robotskal
- Indsprøjtningsdele til husholdningsapparater
- Gevind sprøjtestøbt plastdel
- Multi-vejs stik i plast
- To-farvet plastik komponent & værktøj
- Printerkomponenter og -dele

