


Hjem · Nyheder · Industri nyheder · How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
Industri nyheder
How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
2026-08-20Det korte svar til indvendige forme til biler
En værktøjskøber til et nyt SUV-interiørprogram stiller normalt det samme spørgsmål i det første tekniske møde: hvor mange cyklusser vil formen overleve, før vi skal omværktøje? Det korte, praktiske svar er, at en bilinteriørform i produktionskvalitet holder mellem 100.000 og mere end 1.000.000 skud afhængigt af applikationen, og et velbygget klasse 101-værktøj til en stor del, såsom en instrumentpanelramme eller airbagdæksel, kan reelt overstige en million cyklusser. Antallet, der gælder for dit program, afhænger af fire ting: stålvalg, formdesign, harpiksadfærd og hvordan værktøjet betjenes, når det når produktionsgulvet.
Kalenderalder er ikke et nyttigt mål for en sprøjtestøbeform. Et værktøj, der opbevares i to år, taber næsten ingenting; det samme værktøj, der kører tre skift med aggressive cyklustider, svag afkøling og sprunget vedligeholdelse kan miste det meste af sin levetid inden for måneder. Det er derfor, billeverandører citerer støbeformens levetid i cyklusser, og hvorfor det rigtige opfølgende spørgsmål ikke er, hvornår støbeformen blev bygget, men hvordan den køres.
Hvad et skimmellivsnummer virkelig betyder for indvendige dele
Det mest udbredte referencesystem er SPI-formklassifikationen, som sorterer værktøjer efter antallet af cyklusser, de er konstrueret til at overleve. Tabellen nedenfor opsummerer de klasser, du vil støde på, når du citerer en indvendig form til bilindustrien.
| SPI klasse | Typisk cyklusliv | Hvor det optræder i bilinteriør |
|---|---|---|
| Klasse 101 | Over 1.000.000 cyklusser | Instrumentpanelrammer i høj volumen, airbagdæksler, midterstabelholdere |
| Klasse 102 | Op til 1.000.000 cyklusser | Interiørbeklædning med mellem til høj volumen, ventilationsåbninger, kopholdere, konsoldele |
| Klasse 103 | 300.000-500.000 cyklusser | Pilotbygninger, dekorative betræk i mellemvolumen, interiør med kort løb |
| Klasse 104 | Omkring 100.000 cyklusser | Servicedele i lavt volumen, nichebeklædningsvarianter |
| Klasse 105 | Under 500 cyklusser | Kun prototype- og valideringsprøver |
Til indvendige dele til biler er de fleste serielle værktøjer angivet som klasse 101 eller klasse 102, fordi disse dele er udseendekritiske, strukturelt komplekse og produceret i store mængder. En lavere klasse sparer penge på værktøjsstadiet, men koster normalt mere i reparationer, nedetid og stykprisrisiko, før programmet slutter. Klassifikationen beskriver, hvordan værktøjet er bygget, ikke en garanti for, hvor længe det vil køre.
De fire faktorer, der afgør, hvor længe en indvendig skimmelsvamp holder
Når du holder op med at lede efter et enkelt nummer, bliver billedet klarere. Fire faktorer gør det meste af arbejdet.
Stålkvalitet og overfladebehandling
Værktøjsstål er den første forsvarslinje. Indvendige forme med stort volumen bør skæres af forhærdet eller fuldt hærdet stål, typisk i intervallet 48–54 HRC ved hulrummets overflade, med bevægelige komponenter behandlet for slidstyrke. An instrumentpanelramme sprøjtestøbeform , for eksempel er normalt bygget med hærdet stål på både kerne og hulrum, fordi delen er strukturel, synlig og kører med høj volumen. At vælge en blødere kvalitet for at reducere den oprindelige investering flytter simpelthen reparationsbudgettet ind i midten af programmet.
 Engros Instrument Panel Frame Injection Mold Leverandører, Firma, Eksportør Fanze T&M (Jiashan) Co., Ltd. er Kinas engrosleverandør af instrumentpanelrammesprøjtestøbeform, firma, eksportør, denne produktlinje sp... Se produkt →
Overfladebehandling betyder lige så meget. Nitrering, forkromning eller PVD-belægning på lukkede områder og glideflader forsinker det slibende slid forårsaget af glasfyldte harpikser. Teksturerede A-overflader slides langsommere, når teksturen skæres i den korrekte dybde, og stålet er hærdet før teksturering. Disse valg følger den bredere logik bag designprincipper og materialevalg i bilindustrien , som er værd at gennemgå før værktøjet citeres.
Formdesign og delgeometri
Geometrien af delen bestemmer, hvor meget belastning værktøjet skal absorbere. Indvendige dele er fulde af underskæringer: snappasninger til pyntepaneler, kopholdermekanismer, luftspjældslameller og de bløde åbninger i opbevaringsrum. Enhver underskæring kræver en glide, løfter eller roterende kerne, og hver bevægelig stålkomponent er et slidpunkt. Ensartet vægtykkelse, generøse radier og et kølelayout, der fjerner varme jævnt, reducerer både delfejl og værktøjsspænding.
En DFM-gennemgang bør markere disse områder, før stål skæres. Når emnegeometrien er fast, beslutter formdesigneren, hvor afspærringer kan forenkles, hvor indsatser kan udskiftes i stedet for ombygges, og hvor vandledninger skal føres for at undgå hot spots. Disse beslutninger har en større effekt på formens levetid end noget enkelt materialevalg.
Valg af harpiks og forarbejdningsbetingelser
Hvad der går gennem formen er lige så vigtigt som hvad formen er lavet af. Glasfyldt polypropylen og nylon er almindelige i indvendige strukturer og fungerer som sandpapir på porte, afspærringer og løbesystemer. Gennemsigtige og højglans pc-dele kræver højere smeltetemperaturer, hvilket accelererer oxidation ved udluftningsområder. Ætsende biprodukter fra flammehæmmende materialer kan grube stålet, hvis udluftningen ikke rengøres regelmæssigt.
Behandlingsbetingelser fuldender billedet. Korte cyklustider er fristende, fordi de øger outputtet, men at trække en del for tidligt, pakke den mod for stort tryk eller køre cylinderen i toppen af temperaturvinduet forkorter alt sammen værktøjets levetid. Leverandøren, der citerer en realistisk cyklustid, beskytter formen, ikke kun tidsplanen.
Vedligeholdelse og Driftsdisciplin
Forskellen mellem en form, der når 500.000 cyklusser og en, der når 1.000.000 cyklusser, er ofte vedligeholdelse, ikke det originale stål. Forebyggende vedligeholdelse ser kedeligt ud på en projektplan, men det er den mest kontrollerbare faktor i en bilinteriørforms levetid. Ventilationsåbninger skal renses, rutsjebaner og løftere har brug for kontrol af frigang, vandkanaler skal afkalkes, og varmeløbesystemer har brug for temperatur- og lækagebekræftelse efter en fast tidsplan.
En operatør, der rapporterer en let tøven i glidebevægelsen, et svagt mærke ved porten eller en gradvis stigning i blinken, giver dig en tidlig advarsel. Hvis disse signaler ignoreres, er det næste signal flash, og det efterfølgende er en reparation, der altid koster mere end den vedligeholdelse, der ville have forhindret det.
Hvordan slid viser sig på en indvendig form, før den fejler
Wear annoncerer sjældent sig selv som en pludselig pause. Det vises som små ændringer i den støbte del, og hver ændring peger på et bestemt område af værktøjet.
- Blink langs lukkekanter er den første advarsel om, at stålet er slidt, eller at skillelinjen ikke længere tætner korrekt. På en fører airbaghus dæksel sprøjtestøbeform
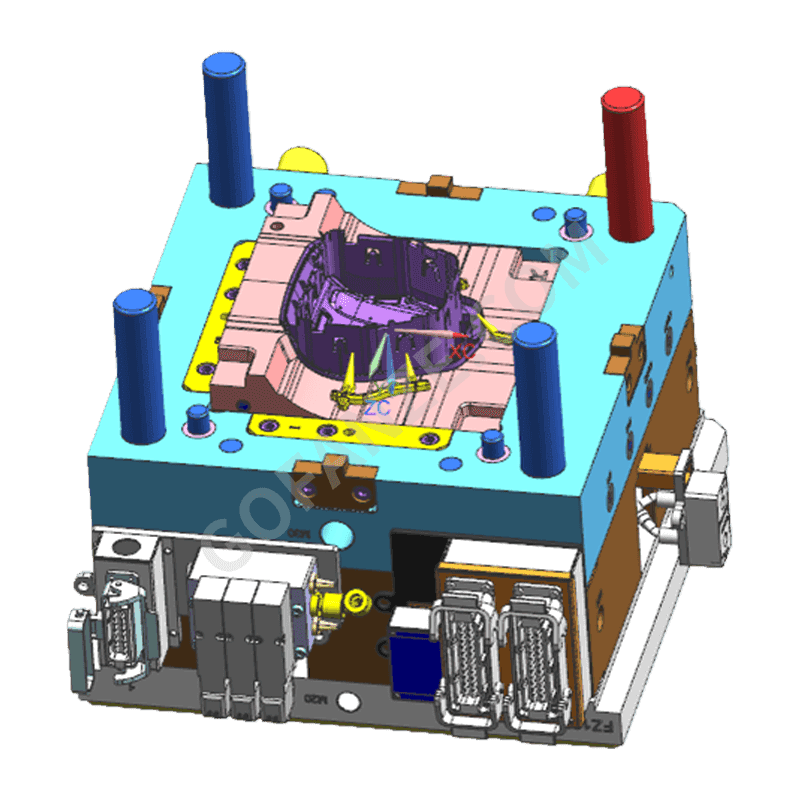 Engros førerairbaghus / dæksel sprøjtestøbeform Leverandører, Company, Expor Fanze T & M (Jiashan) Co., Ltd. Se produkt → , blink ved rivesømmen er særligt alvorlig, fordi dækslet skal åbne langs en kontrolleret linje under udløsning af airbag. Slukningstilstanden bør kontrolleres fra første forsøg og fremefter.
- Vaskmærker på synlige A-flader betyder normalt, at vægtykkelsesovergangen eller kølelayoutet producerer ujævnt svind. Synkemærker er et design- og processymptom i starten; hvis de dukker op efter måneders stabil produktion, kan kølekanalerne være tilskalet, eller kernestøtten kan være svækket.
- Glansforskelle eller ridser på teksturerede overflader angive, at selve teksturen er slidt ned. Re-teksturering er mulig, men kun et begrænset antal gange, før stålet mister sin form. Beskyttelse af strukturerede områder med korrekt slipbelægning og tilstrækkelig udstødningsbelastning undgår for tidlig efterbearbejdning.
- Flowledninger og brændemærker starter ofte ved porten eller udluftningsområdet. Eroderede porte ændrer strømningsmønsteret, og tilstoppede ventilationsåbninger fanger luft, der brænder harpiksen. Begge er billige at reparere, hvis de bliver fanget tidligt.
Dele med bevægelige mekanismer fejler tidligere end statiske dele. An automotive klimaanlæg udluftning plastdele sprøjtestøber indeholder lameller, finner og glidekerner, der tørrer mod hinanden ved hver cyklus, så der opstår slid på dreje- og styrefladerne længe før selve hulrummet viser skade. Til forme som denne er ekstra indsatser til de bevægelige komponenter ikke en mulighed; de er en nødvendighed.
 Engros Automotive Air Conditioning Vent Plastic Dele Injection Mold Leverandør Fanze T&M (Jiashan) Co., Ltd. Er Kinas engrossalg af klimaanlæg til biler til biler, plastdele, sprøjtestøbeleverandører, firma, eksport... Se produkt →
Hvad skal du spørge en formleverandør, før du forpligter dig
Formens levetid er en specifikation, og den bør forhandles som én. Inden værktøjsindkøbsordren underskrives, skal du bede om konkrete svar:
- Hvilken SPI-klasse og stålspecifikation er der angivet, og hvor er stålet hærdet til hvilken hårdhed?
- Hvilke områder af delens geometri er identificeret som slid-udsatte i DFM-gennemgangen, og hvad gør designet for at reducere dette slid?
- Ved hvilken cyklustid, harpiks og pakketryk forventes formen at nå sin mållevetid, og hvad sker der, hvis programmet overskrider denne pligt?
- Hvilken vedligeholdelsesplan forudsættes, og hvilke indsatser, slæder eller kerner leveres som reservedele?
- Hvilken track record har leverandøren med lignende indvendige dele, såsom instrumentbrætstrukturer, og hvilke formlevetidsresultater blev opnået i produktionen?
Hvis delen er en stor synlig struktur, start med hvordan man vælger automotive interiør plast sprøjtestøbning til instrumentbræt dele før du færdiggør anmodningen. Og før du skriver under, så kig på værkstedet. Seriøse købere behandler værktøjskvalifikation som en fysisk gennemgang, og det er derfor Europæiske kunder besøger vores fabrik for at inspicere formværktøj før serieproduktion. Maskinens tilstand, måleudstyr og vedligeholdelsesregistreringer fortæller dig mere om det virkelige skimmelliv end nogen anden brochure.
Sæt forventninger med tal, ikke håb
En indvendig støbeform til biler er en af de største enkeltinvesteringer i et plastdelprogram, og den fortjener en livscyklusplan snarere end et gæt. Den praktiske formel er enkel: Vælg den SPI-klasse, der matcher det forventede volumen, angiv hærdet stål til slidområderne, fikser geometrien tidligt gennem DFM, kør processen inde i vinduet, værktøjet er designet til, og vedligehold formen på en kalender, der ikke er til forhandling, når produktionen bliver travl.
Hos Fanze T&M bygger vi indvendige støbeforme til biler til airbagdæksler, instrumentpanelrammer, luftventiler, midterkonsoller og kopholdere, og vi kører delene i vores egen sprøjtestøbebutik. Det betyder, at DFM-feedback kommer fra folk, der har produceret delene, ikke kun designet værktøjet. Resultatet er et støbelivsmål, der er aftalt i cyklusser på tilbudsstadiet, baseret på den volumen, harpiks og produktionsplan, du definerer, og understøttet af IATF 16949 procesdisciplin fra første forsøg til masseproduktion.
Spørg efter nummeret, og spørg derefter, hvordan det vil blive opnået. Et estimat af formlevetiden er kun nyttigt, når det kommer med design-, proces- og vedligeholdelsesplanen, der gør det sandt.
Kategorier
Produktkategori
-
Printerkomponenter og -dele
-
To-farvet plastik komponent & værktøj
-
Multi-vejs stik i plast
-
Gevind sprøjtestøbt plastdel
-
Indsprøjtningsdele til husholdningsapparater
-
Sprøjtestøbeform til robotskal
-
Højglans gennemsigtig pc-sprøjtestøbeform
-
Motorcykelbeklædning og karrosseri plastsprøjtestøbeform
-
EV Ladebunke plast sprøjtestøbeform
-
Bil ledningsnet
-
Automotive interiør plastdele sprøjtestøbeform
Relateret tag
-
Automotive Dashboard Plast Dele Injection Mold
Automotive Air Vent Plastic Dele Injection Mold
Automotive dørpanel Plastdele sprøjtestøbeform
Automotive Center Console Plast Dele Sprøjtestøbeform
Automotive interiør trim plastik dele sprøjtestøbeform
Automotive interiør plastkomponenter sprøjtestøbeform
Instrumentpanel til biler, plastdele, sprøjtestøbeform
Hot Runner Automotive interiør plastdele sprøjtestøbeform
Multi Cavity Automotive Interiør Plast Dele Sprøjtestøbeform
automotive connector Plastic injection mold Part


- Automotive interiør plastdele sprøjtestøbeform
- Bil ledningsnet
- EV Ladebunke plast sprøjtestøbeform
- Motorcykelbeklædning og karrosseri plastsprøjtestøbeform
- Højglans gennemsigtig pc-sprøjtestøbeform
- Sprøjtestøbeform til robotskal
- Indsprøjtningsdele til husholdningsapparater
- Gevind sprøjtestøbt plastdel
- Multi-vejs stik i plast
- To-farvet plastik komponent & værktøj
- Printerkomponenter og -dele

