


Hjem · Nyheder · Industri nyheder · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Industri nyheder
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Levetid for sprøjtestøbeforme til biler er antallet af produktionscyklusser, et værktøj gennemfører, før delens dimensioner, overfladefinish eller processtabilitet falder under specifikation. Dette antal afgøres, før det første stål skæres: stålkvalitet, varmebehandling, overfladebelægning, kølelayout og vedligeholdelsesdisciplin afgør, om et værktøj leverer 300.000 cyklusser eller krydser 1.000.000.
I et typisk bilprogram kører en indvendig form glasfiberforstærket PA66 eller PC-ABS ved hulrumstryk over 800 bar. Under disse belastninger kan et uhærdet P20-værktøj miste sin skillelinje på mindre end 200.000 cyklusser, mens den samme geometri hærdet til 48 HRC og belagt på slidzonerne regelmæssigt passerer 600.000 cyklusser. Det hul er ikke held; det er et sæt af tekniske beslutninger.
Fanze T&M (Jiashan) Co., Ltd., en producent af præcisionssprøjtestøbeforme og støbte dele betjener bilprogrammer siden 2005, anvender disse discipliner på instrumentbrætrammer, HVAC-ventiler, airbaghuse og strukturelle beslag under et IATF 16949 kvalitetssystem. Formens levetid behandles der som en sporet pris pr. del, ikke en vedligeholdelsesoverraskelse.
De fire fejltilstande, der afslutter bilstøbeforme
Fire mekanismer forårsager næsten alle udskiftninger af støbeforme i biler: slibende slid, korrosion, termisk træthed og mekanisk deformation. Identificer, hvilken der dominerer dit værktøj, og du ved, hvilken forbedring der vil forlænge levetiden mest.
Glasfibre fungerer som et skæremedium på hvert skud, eroderende porte, kernekanter og skillelinjer. Korrosion følger, når kølevand er ubehandlet, eller når flammehæmmende harpikser frigiver sure biprodukter. Termisk træthed vises som mikrorevner i hjørner efter titusindvis af opvarmnings- og afkølingscyklusser. Deformation opstår, når klemmetonnage eller hulrumstryk overstiger styrken af tynde stålsektioner.
Slid på skillelinjen er det første målbare tegn på aldring. Når flashen vises, fjerner hver reparation metal, og den resterende formlevetid forkortes for hver gang.
Vælg stål og varmebehandling efter pligt, ikke efter vane
Udvælgelse af stål er den højeste løftestangsbeslutning for levetiden af støbeforme til biler: match kvaliteten til fyldstofindhold, produktionsvolumen og krav til overfladefinish, før du designer køling eller belægninger.
For konstruktionsdele støbt i glasfiberforstærket harpiks er forhærdet stål en genvej til tidlig fejl. H13 hærdet til 48-52 HRC holder skærekanter og tynde kerneskær intakte i hundredtusindvis af cyklusser. Til højglans indvendige overflader tilføjer rustfri S136 korrosionsbestandighed og en polerbarhed, der modstår slid og opbygning af slipmiddel.
| Stålkvalitet | Hårdhed (HRC) | Glasfiber kompatibilitet | Typisk levetid | Almindelig brug i biler |
| P20 | 28-32 | Lav | 200.000-400.000 | Prototyper, trim med lavt volumen |
| 718H | 33-38 | Medium | 300.000-500.000 | Interiørbeklædning, HVAC-ventiler |
| H13 | 44-52 | Høj | 500.000-800.000 | Airbaghuse, strukturelle beslag |
| S136 | 48-52 | Høj | 500.000-1.000.000 | Høj-gloss, transparent, corrosion-prone parts |
Et stort strukturelt værktøj som f.eks instrumentpanelramme sprøjtestøbeform bærer den samme materialevalgslogik: jo større det projicerede areal, jo højere er hulrumstrykbelastningen, og jo værre er konsekvensen af blødt stål. Materialevalget interagerer også med delens geometri, som forklaret i vores automotive interiør form design og materialevalg guide .
 Engros Instrument Panel Frame Injection Mold Leverandører, Firma, Eksportør Fanze T&M (Jiashan) Co., Ltd. er Kinas engrosleverandør af instrumentpanelrammesprøjtestøbeform, firma, eksportør, denne produktlinje sp... Se produkt →
Over 30 % glasfiberindhold, lad aldrig et produktionsværktøj køre under 45 HRC i slidzonerne.
Påfør overfladebehandlinger, hvor slidkoncentrater
Nitrering og PVD-belægninger hæver overfladehårdheden til en 70-90 HRC-ækvivalent og kan fordoble kavitetslevetid på slibende automobilharpikser.
Nitrering danner en hård diffusionskasse uden at ændre dimensioner, hvilket gør den ideel til kernestifter og slæder. PVD-belægninger tilføjer et tyndt keramisk lag med lav friktion, der reducerer både slid og udstødningskraft. Forkromning er fortsat en praktisk mulighed for korrosionsdominerede overflader. Den mest omkostningseffektive tilgang er selektiv: Behandl portområdet, skillelinjen og de slidstærke kerneflader, og lad resten af værktøjet være ubehandlet.
Komponenter som f.eks Airbag montering støtte beslag form køre i glasfyldt PA66, hvor coatede kerner og porte holder kritiske dimensioner langt længere end bart stål med samme hårdhed.
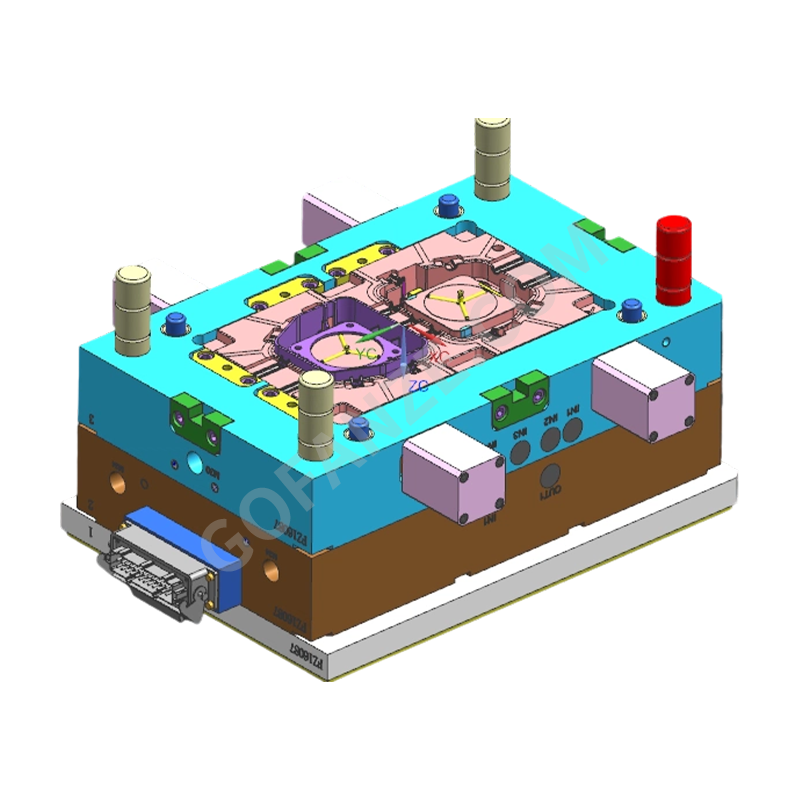 Engros Automotive Plastic Airbag Montering & Support Bracket sprøjtestøbe Su Fanze T&M (Jiashan) Co., Ltd. Se produkt →
Designkøling til ensartet termisk belastning
Et afbalanceret kølekredsløb er en funktion, der holder støbeformen: at holde kavitets-overfladetemperaturvariationen under 10 grader Celsius forhindrer varmetræthed og bremser revnevækst.
Termisk træthed starter, hvor overfladetemperaturudsvingene er størst, normalt ved porten, ved skarpe hjørner og omkring dybe kerneindsatser. Konforme kølekanaler, der følger hulrummets kontur, fjerner varme jævnt og reducerer varme punkter. Tilføj køling i nærheden af skillelinjen og omkring ejektorhylstre; hver ujævn zone bliver en fremtidig sprækkeoprindelse.
Et godt afkølet hulrum forkorter også cyklustiden, hvilket ændrer tilbagebetalingsmatematikken: den samme form producerer flere dele om måneden, mens den varer længere. Køledesign er derfor en del af levetidsbudgettet, ikke et særskilt emne.
Designdel og form til processpænding
Udluftning, træk, vægtykkelsesbalance og portposition bestemmer resterende spænding og skimmelbelastning; et deldesign, der bekæmper processen, forkorter værktøjets levetid.
Skarpe hjørner koncentrerer mekanisk og termisk belastning. Utilstrækkelig træk øger udstødningskraften og trækker delen hen over hulrummets overflade. Dårlig udluftning fanger gas, der brænder stålet og forårsager lokal overophedning ved slutningen af påfyldningen. Dette er ikke kosmetiske detaljer: de bestemmer, hvor meget belastning formen absorberer ved hvert skud. Trim og beslag geometri er der, hvor interaktionen viser sig mest, for eksempel i en gearskiftebeslag sprøjtestøbeform , hvor vægovergange og kernedybde styrer både delkvalitet og værktøjsslid.
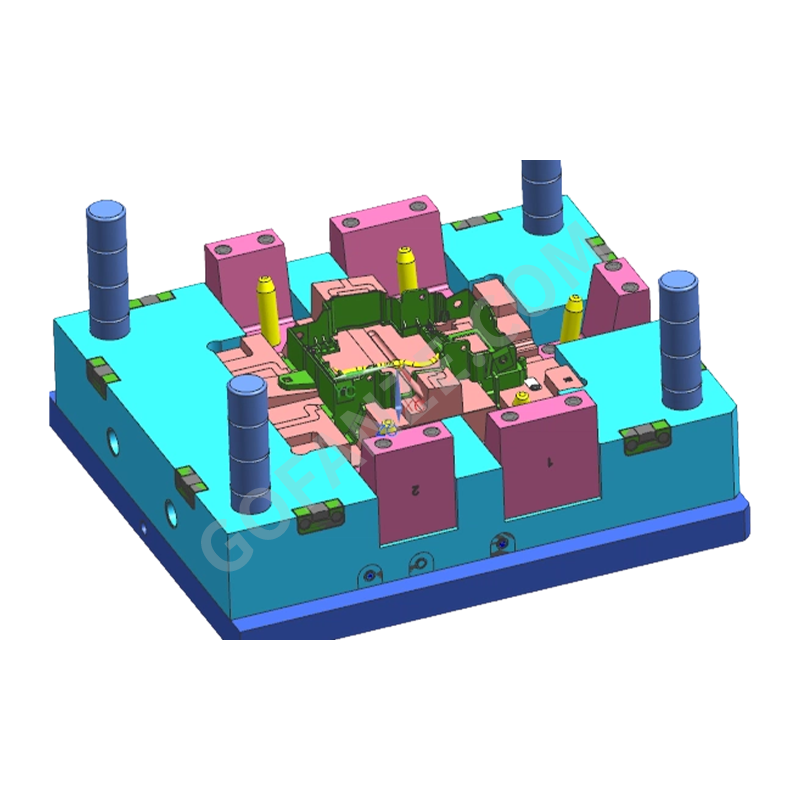 Engros Gear Shift Bracket Injection Mold Suppliers, Company, Exporter Fanze T&M (Jiashan) Co., Ltd. Er Kinas engrosleverandør af gearskiftebeslag til sprøjtestøbeform, firma, eksportør, dette produkt falder ind under... Se produkt →
Design-fase beslutninger
- Generøse trækvinkler på hver lodret væg
- Ensartet vægtykkelse for at balancere flow og pakning
- Indvendige hjørner med radius i stedet for skarpe overgange
- Tilstrækkelig udluftning ved flow-front-endepunkter
Beslutninger i produktionsfasen
- Klemmetonnage afstemt efter det projicerede område, ikke maskinens størrelse
- Holdetrykket reduceret til det minimum, der holder tolerancen
- Cyklustiden er stabiliseret for at undgå termisk stød
- Skimmel-temperaturkontrol indstillet og logget, ikke gættet
Kør forebyggende vedligeholdelse, ikke genoprettelse af nedbrud
Forebyggende vedligeholdelse er den billigste levetidsinvestering: De fleste bilstøbere planlægger tilstandsbaserede kontroller for hver 50.000-100.000 cyklusser.
Målet er at gribe ind før flash, klæbning eller overfladenedbrydning opstår. Spor cyklusser pr. hulrum, rengør ventilationsåbninger, før kulstof ophobes, mål kritiske dimensioner i forhold til de originale registreringer, og genbeklæd slidzoner, før de slides igennem. En dokumenteret reparationshistorik forvandler enhver vedligeholdelseshændelse til data til det næste værktøjsdesign.
Den samme logik gælder for højkavitationsværktøjer, hvor et beskadiget hulrum stopper hele formen. Den holdbarhedsfaktorer for ledningsforme vise, hvordan hulrumstal og vedligeholdelsesplanlægning ændrer livsligningen i praksis.
Ofte stillede spørgsmål
Hvor mange skud holder en sprøjtestøbeform til biler?
En veldesignet bilform med hærdet stål, afbalanceret køling og forebyggende vedligeholdelse holder typisk 500.000 til 1.000.000 cyklusser. Formens levetid afhænger af harpiksfyldstofindhold, hulrumstryk og vedligeholdelsesdisciplin, ikke af skimmelalderen.
Hvad er det bedste stål til sprøjtestøbeforme til biler?
For strukturelle dele støbt i glasfiberforstærket harpiks er H13 ved 48-52 HRC en stærk baseline. Til højglans eller korrosionsudsatte indvendige dele yder S136 rustfrit stål bedre. P20 er kun acceptabel for prototyper og meget lave volumener.
Hvorfor svigter forme til biler nær porten?
Portområdet ser maksimal forskydningsspænding og det største temperaturudsving ved hvert skud. Erosion og termisk træthedsrevner opstår der først, medmindre porten er hærdet, belagt og afkølet tæt på overfladen.
Hvor ofte skal en bilform gå til vedligeholdelse?
De fleste bilstøbere kører tilstandsbaseret forebyggende vedligeholdelse hver 50.000 til 100.000 cyklusser. Hvert stop bør omfatte rengøring, dimensionsmåling, ventilationsinspektion og genbelægning af slidzoner, før defekter opstår.
Kategorier
Produktkategori
-
Printerkomponenter og -dele
-
To-farvet plastik komponent & værktøj
-
Multi-vejs stik i plast
-
Gevind sprøjtestøbt plastdel
-
Indsprøjtningsdele til husholdningsapparater
-
Sprøjtestøbeform til robotskal
-
Højglans gennemsigtig pc-sprøjtestøbeform
-
Motorcykelbeklædning og karrosseri plastsprøjtestøbeform
-
EV Ladebunke plast sprøjtestøbeform
-
Bil ledningsnet
-
Automotive interiør plastdele sprøjtestøbeform
Relateret tag
-
Automotive Dashboard Plast Dele Injection Mold
Automotive Air Vent Plastic Dele Injection Mold
Automotive interiør plastkomponenter sprøjtestøbeform
Automotive Center Console Plast Dele Sprøjtestøbeform
Automotive interiør trim plastik dele sprøjtestøbeform
Automotive dørpanel Plastdele sprøjtestøbeform
Multi Cavity Automotive Interiør Plast Dele Sprøjtestøbeform
Hot Runner Automotive interiør plastdele sprøjtestøbeform
wire harness connector Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts


- Automotive interiør plastdele sprøjtestøbeform
- Bil ledningsnet
- EV Ladebunke plast sprøjtestøbeform
- Motorcykelbeklædning og karrosseri plastsprøjtestøbeform
- Højglans gennemsigtig pc-sprøjtestøbeform
- Sprøjtestøbeform til robotskal
- Indsprøjtningsdele til husholdningsapparater
- Gevind sprøjtestøbt plastdel
- Multi-vejs stik i plast
- To-farvet plastik komponent & værktøj
- Printerkomponenter og -dele

